Risse in der Wärmeeinflusszone (WEZ oder HAZ) beim Schweißen hochwarmfester ferritisch-martensitischer Stähle werden als Typ-IV-Schädigung (Type IV Cracking) klassifiziert. Dieser Schädigungsmechanismus tritt bei kriechbeständigen Werkstoffen wie den Stählen P22, P91, P92 und P911 auf, die in modernen Kraftwerken sowie in der Petrochemie bei hohen Temperaturen eingesetzt werden.
Wie entsteht dieser Schädigungsmechanismus?
Durch die Wärmeeinwirkung beim Schweißen (kurzzeitiges Erwärmen nahe oder oberhalb des (A_{c1})-Umwandlungspunktes) vergröbern sich die festigkeitssteigernden Karbide in der Wärmeeinflusszone (HAZ). Zudem bildet sich in den Bereichen FGHAZ und ICHAZ ein feines Korn, was unter Belastung zu einer lokalen Kriechverformung führt und dort einen mehrachsigen Spannungszustand erzeugt. Dies beschleunigt die Keimbildung und das Wachstum von Kriechporen, insbesondere unterhalb der Oberfläche.
Unter Kriechbedingungen – also bei hohen Temperaturen und Beanspruchungen über einen sehr langen Zeitraum – koaleszieren diese Poren zu Rissen, die typischerweise entlang der Korngrenzen verlaufen. Die daraus resultierende drastische Abnahme der Kriechbeständigkeit führt schließlich zum endgültigen Bauteilversagen.
Wo tritt dieses Bauteilversagen auf?
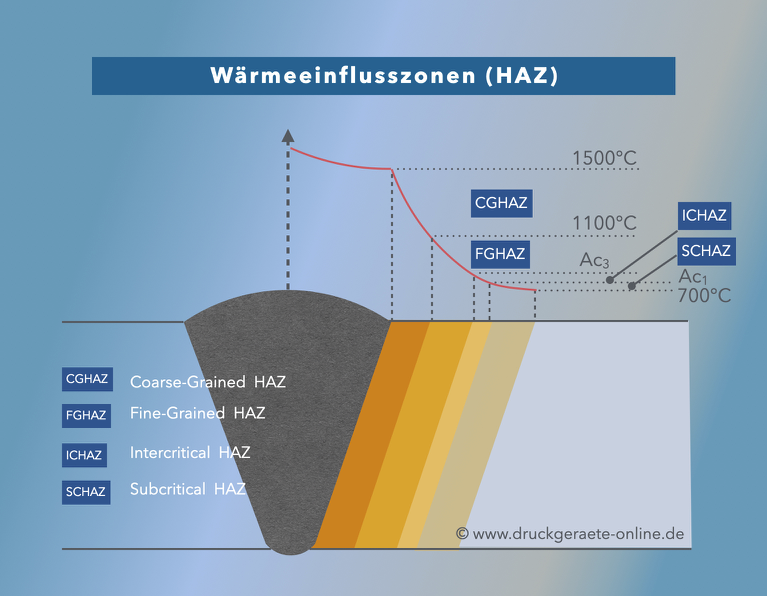
Die Mikrostruktur und die mechanischen Eigenschaften der Wärmeeinflusszone (HAZ) werden von mehreren Parametern bestimmt, wie etwa der während des Schweißens erreichten Spitzentemperatur sowie einer anschließenden Wärmebehandlung (PWHT). Grundsätzlich lässt sich die HAZ in verschiedene Zonen unterteilen. Die Kriechrissbildung tritt dabei in einem spezifischen, schmalen feinkörnigen Bereich (FGHAZ) oder im interkritischen Bereich (ICHAZ) der Schweißverbindung auf.
Bereiche der Wärmeeinflusszone
| HAZ | Temperatur | Effekte |
|---|---|---|
| CGHAZ (Coarse-Grained) | T> 1100 °C | übermäßiges Kornwachstum; hohe Härte; niedrige Zähigkeit; am anfälligsten für Sprödbrüche; |
| FGHAZ (Fine Grained) | Ac3 < T < 1100°C | Vollständige Austenierung; Kornwachstum ist begrenzt; beim Abkühlen bildet sich feines Korn; gute Kombination aus Festigkeit und Zähigkeit; |
| ICAHZ (Intercritical) | Ac1 < T < Ac3 | teilweise Umwandlung in Austenit; gemischte Mikrostruktur nach dem Abkühlen; kann bei einigen Stählen aufgrund heterogener Eigenschaften eine Schwachstelle darstellen; |
| SCAHZ (Subcritical) | T < Ac1 (≈723°C) | Kein austenitisches Gefüge; die vorhandene Mikrostruktur ist vergütet oder wiederhergestellt; insbesondere bei Q&T-Stählen kann es zu einer Festigkeitsabnahme oder einer Verringerung der Härte kommen; |
| Grundwerkstoff (außerhalb der HAZ) | niedrige Temperatur | die Temperatur ist zu niedrig, um metallurgische Veränderungen hervorzurufen; die ursprüngliche Mikrostruktur und die mechanischen Eigenschaften bleiben erhalten; |
Das Ausmaß und die Eigenschaften der einzelnen HAZ-Zonen werden durch die Wärmeeinbringung beim Schweißen, die Abkühlgeschwindigkeit, die Zusammensetzung der Grundwerkstoffes, die Materialdicke und das Schweißverfahren beeinflusst.
Welche Werkstoffe sind von diesem Schädigungsmechanismus vorwiegend betroffen?
Insbesondere die in der Tabelle aufgeführten hochwarmfesten und kriechbeständigen Werkstoffe:
Tabelle 1: Hochwarmfeste und kriechbeständige Werkstoffe
| Werkstoff | Werkstoff Nr. | EN Norm | ASTM äquivalente Werkstoffe | ASTM Standard | Anmerkung |
|---|---|---|---|---|---|
| 10CrMo9-10 | 1.7380 (K21590) | EN 10028-2 (Blech) EN 10216-2 (naht,. Rohr) EN 10253-2 (Fitting) EN 10222 (Schmiedeteil) | Gr. 22 T22 P22 F 22 Cl. 1&3 F22 Cl. 1&2 WP22 Cl. 1&2 | ASTM A-387 (Plate) ASTM A-213 (Smls. Tubes) ASTM A-355 (Smls. Pipes) ASTM A-182 (Forg. flange/fitting) ASTM A-336 (Forging) ASTM A-234 (Fitting) | Zulassung EN bis 500 °C; |
| X10CrMoVNb9-1 | 1.4903 (K90901 | EN 10028-2 (Blech) EN 10216-2 (nahtl. Rohr) EN 10253-2 (Fitting) EN 10222 (Schmiedeteil) | Gr. 91 Cl. 2 T91 Type 1 &2 P91 Type 1 &2 F 91 Type 1&2 F 91 Type 1&2 WP91 Type 1&2 | ASTM A-387 (Plate) ASTM A-213 (Smls. Tube) ASTM A-335 (Smls. Pipe) ASTM A-234 (Fitting) ASTM A-182 ((Forg. flange/fitting) ASTM A-336 (Forging) ASTM A-234 (Fitting) | Zulassung EN bis 600 °C |
| X10CrWMoVNb9-2 | 1.4901 (K92460) | EN 10216-2 (nahtl. Rohr) EN 10253-2 (Fitting) | 92 T92 P92 F 92 F92 WP92 | ASTM A-1017 (Plate) ASTM A-213 (Smls. Tube) ASTM A-335 (Smls. Pipe) ASTM A-182 (Forg. flange/fitting) ASTM A-336 (Forging) ASTM A-234 (Fitting) | Weiterentwicklung des T91 durch optimierte Wolframzusätze und die kontrollierte Ausscheidung von M₂₃C₆-Karbiden und MX-Kohlenitriden. Zulassung EN bis 600 °C |
| – | (K91350) | – | T93 T93 F 93 F93 | ASTM A-213 (Smls. Tube) ASTM A-335 (Smls. Pipe) ASTM A-182 (Forg. flange/fitting) ASTM A-336 (Forging) | kontrollierte Bor- und Stickstoffzusätze die martensitische Lamellenstruktur stabilisieren und das Ausscheidungssystem verfeinern; Lösliches Bor trägt dazu bei, die Vergröberung von M23C6 zu verzögern, während Stickstoff die Bildung feiner MX-Karbonitride fördert; Reduzierung oder das vollständige Verhindern von Typ-IV-Rissen; |
| X11CrMoWVNb9-1-1 | 1.4905 (K91061) | EN 10216-2 (nahtl. Rohr) EN 10253-2 (Fitting) | T911 P911 F 911 F911 WP911 | ASTM A-213 (Smls. Tube) ASTM A-335 (Smls. Pipe) ASTM A-182 (Forg. flange/fitting) ASTM A-336 (Forging) ASTM A-234 (Fitting) | Zulassung EN bis 600 °C |
| X12CrCoWMoVNb12-2-2 | 1.4915 | VdTÜV WB 560/2 (nahtl. Rohr) | – | – | bis 620°C; 12% Cr Güte mit besserer Oxidationsbeständigkeit; (VM12-SHC) |
| X15CrCoWMoVNbBN11-2-2 | 1.4982 | VdTÜV WB 584 (nahtl. Rohr) | – | – | (Super VM12) |
Welche Maßnahmen können die Kriech-Rissbildung reduzieren bzw. verhindern?
Zu den Maßnahmen zur Schadensminderung zählen die angepasste Wärmeführung beim Schweißen (Vorwärmen, Zwischenlagentemperatur, Wärmeeinbringung und sorgfältig ausgeführte Wärmebehandlung nach dem Schweißen (PWHT).
Best Praxis Beispiel für P91:
Schweißen und Wärmebehandlung: immer in Übereinstimmung mit der genehmigten Schweißverfahrensprüfung (WPQR) und der Schweißanweisung (WPS):
- Vorwärmtemperatur: 200 – 250 °C (gleichmäßige Vorwärmung über die gesamte Schweißnaht)
- Zwischenlagetemperatur: max. 250 °C
- Wärmeeinbringung beim Schweißen: möglichst niedrig gemäß WPS
- Verwendung von geeigneten Schweißzusatzwerkstoffen mit niedrigem Wasserstoffgehalt
- Spannungsarmglühung (PWHT):
- Aufwärmrate: 100-150 °C/h
- Haltetemperatur: 760 – 780 °C 1)
- Haltezeit: 2 -6 h (abhängig von den Materialdicken)
- Abkühlrate: Abkühlung im Ofen bis < 300°C, dann Luftabkühlung
1)Eine Unterschreitung führt zu ungetemperten Martensit, was die Kriechbeständigkeit verringert und zu Rissen (Type IV Schädigung) in der HAZ führen kann (siehe oben). Eine Überschreitung oberhalb der unteren kritischen Temperatur (Ac1, ca. 800 °C) kann zu einer Reaustenitisierung der Mikrostruktur führen, wodurch sich beim Abkühlen frischer, nicht angelassener Martensit bildet und der Nutzen der PWHT zunichte gemacht wird.
Wie kann eine Kriech-Rissbildung entdeckt werden?
Durch moderne Prüfverfahren wie die zerstörungsfreie Prüfverfahren Phased-Array-Ultraschallprüfung oder A-Scan-Verfahren) lassen sich diese Risse detektieren.
Weiterführende Informationen
API 934 Serie (High-Temperature Materials for Pressure Vessels)